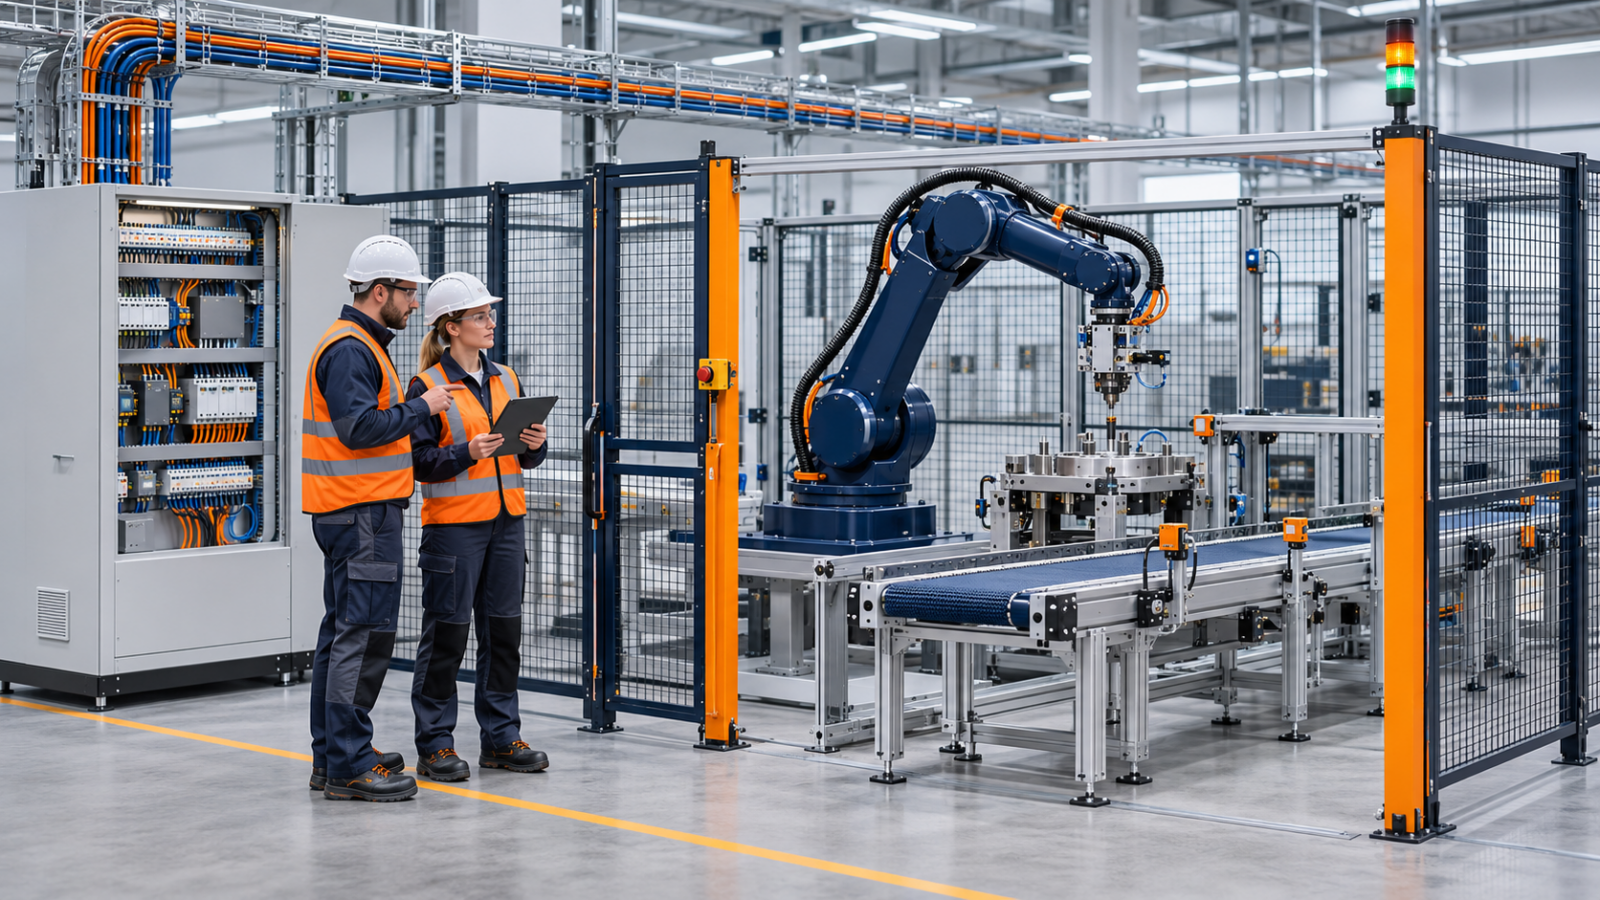
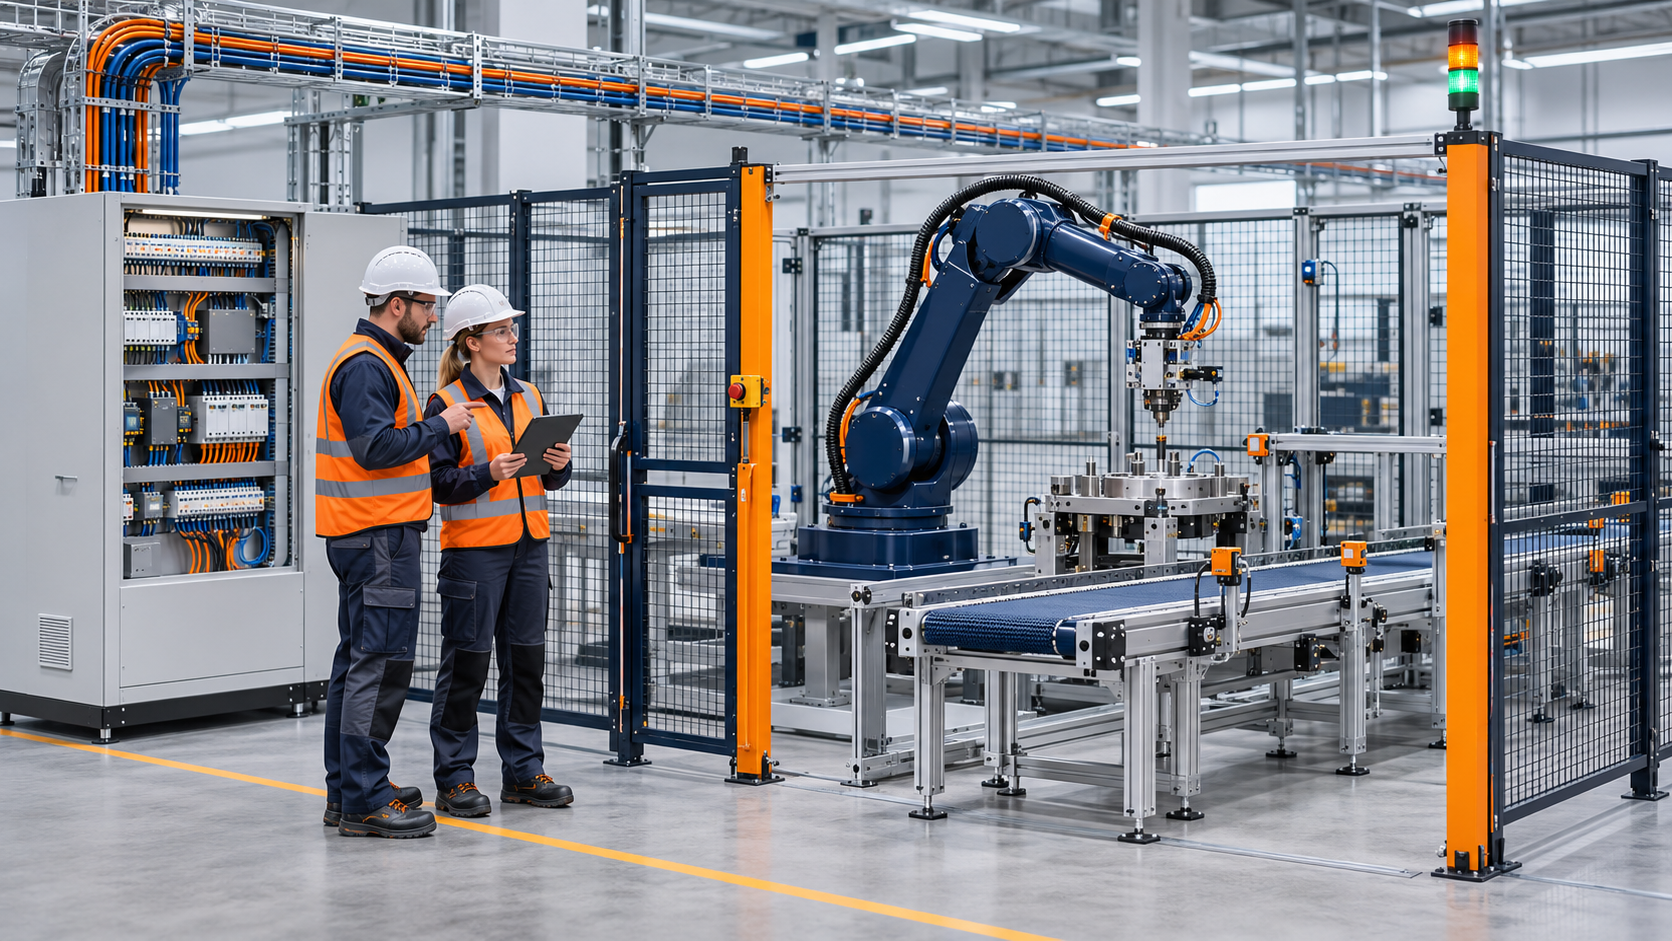
Softvérovo riadená výroba nie je mechanická linka, ku ktorej sa na konci doplní aplikácia. Je to jeden výrobný systém, v ktorom mechanika vytvára pohyb, elektro dodáva energiu a signály, PLC riadi sekvencie, robotika vykonáva pohybové úlohy a prevádzkový softvér rozhoduje, čo sa má vyrobiť, zaznamenať a odovzdať ďalej.
Rozhodujúce nie je, či každá vrstva funguje samostatne. Rozhodujúce je, či sa vrstvy zhodnú na stave stroja, identite výrobku, podmienkach bezpečného pohybu a reakcii na poruchu. Práve na týchto rozhraniach vzniká väčšina integračnej práce.
Pre technického riaditeľa alebo projektového manažéra z toho vyplýva konkrétna úloha: nehodnotiť iba dokončenie jednotlivých profesií, ale pripravenosť celého toku. Linka je pripravená až vtedy, keď správny materiál prejde správnou operáciou, systém uloží správny výsledok a po chybe sa vráti do kontrolovaného stavu bez improvizácie.
Sprievodca v kocke
- Mechanika, elektro, riadenie, robotika a dáta musia byť navrhnuté ako jeden celok.
- Každý signál a stav potrebuje vlastníka, význam, časovanie a definovanú reakciu na chybu.
- ISA-95 pomáha oddeliť riadenie výroby od podnikových systémov a pomenovať ich rozhranie.
- OPC UA môže zjednotiť výmenu dát, ale nenahrádza kvalitný dátový model ani správu prístupov.
- Funkčná skúška nestačí. Akceptácia musí pokryť normálny chod, hraničné stavy, bezpečnosť, obnovu po poruche aj kvalitu dát.
Obsah
- Čo znamená softvérovo riadená výroba
- Päť vrstiev výrobného systému
- Mechanika a proces
- Elektro a energia
- Riadenie, bezpečnosť a robotika
- Prevádzkový softvér a dáta
- Rozhrania, na ktorých integrácia zlyháva
- Postup integrácie od požiadavky po akceptáciu
- Dokumentácia a vlastníctvo zmien
- FAT, SAT a nábeh výroby
- Bezpečnosť stroja a OT
- Kontrola pripravenosti linky
- Najčastejšie otázky
Čo znamená softvérovo riadená výroba?
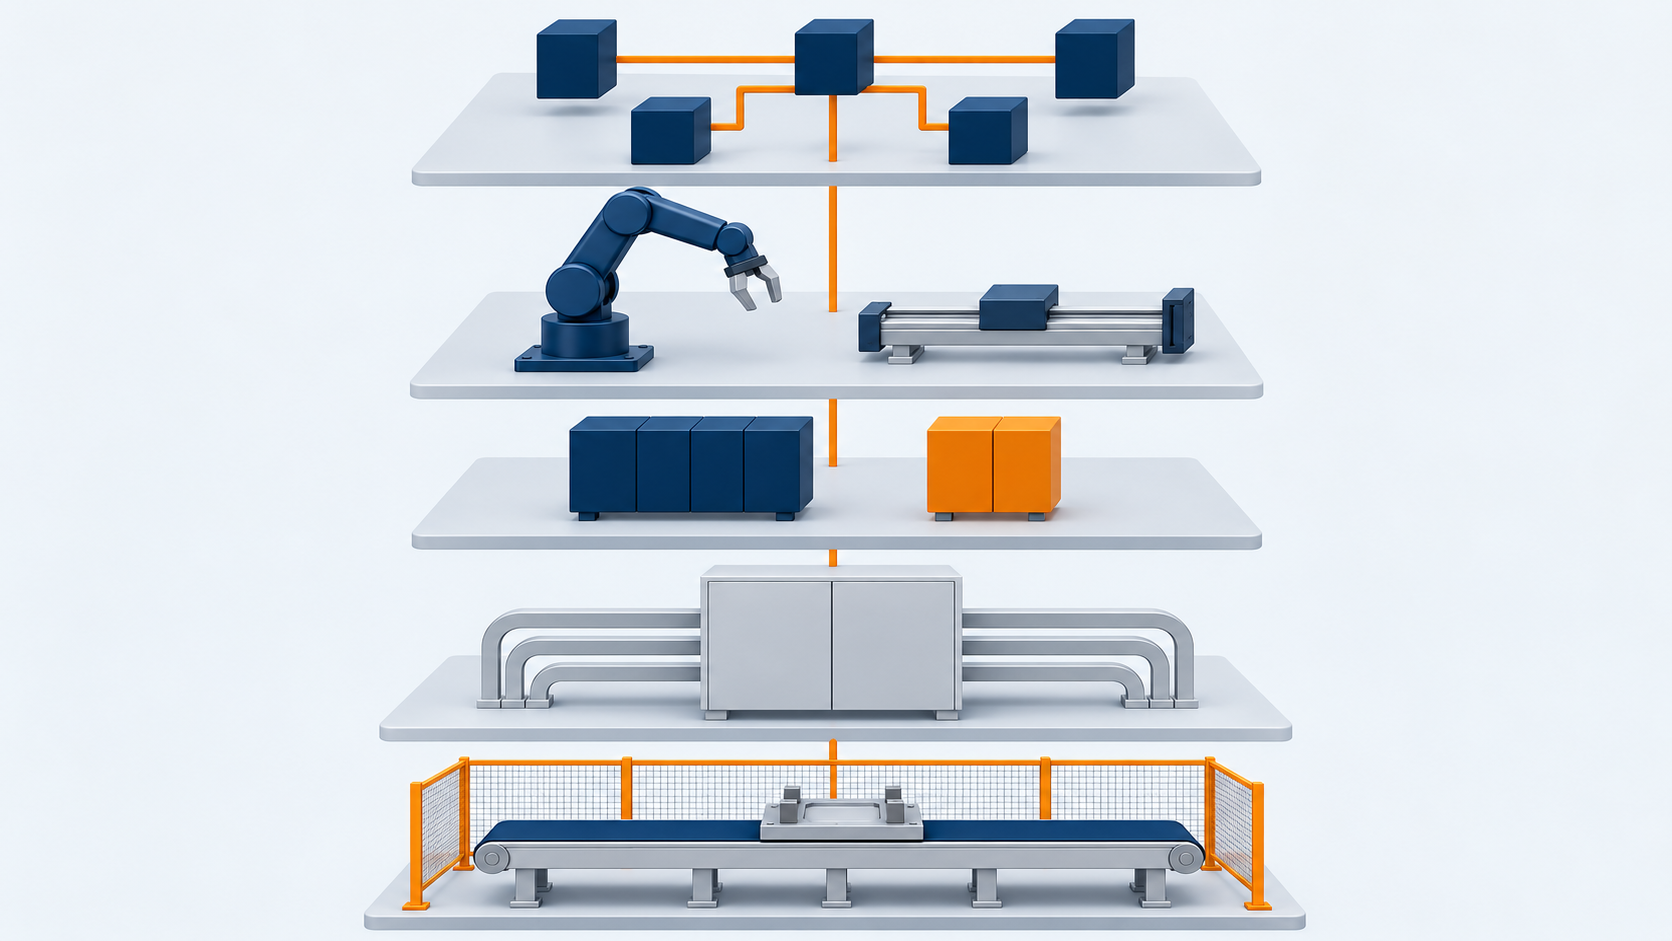
Softvérovo riadená výroba je výrobný systém, v ktorom sa fyzický tok materiálu a technologické operácie vykonávajú podľa digitálne definovaných pravidiel, receptúr, stavov a objednávok. Softvér neurčuje iba poradie výrobných zákaziek. V praxi ovplyvňuje variant produktu, parametre procesu, trasu materiálu, uvoľnenie pracoviska, zber kvalitatívnych údajov aj reakciu na odchýlku.
To však neznamená, že softvér preberá úlohu mechaniky alebo elektroinštalácie. Ak snímač nevidí diel spoľahlivo, motor nemá správne dimenzovanie, kabeláž je zle vedená alebo konštrukcia nedrží toleranciu, nadradený systém problém nevyrieši. Môže ho iba zaznamenať.
Najpresnejšie je preto hovoriť o kyberneticko-fyzickom systéme. Fyzická časť vykonáva prácu. Riadenie spracúva signály a povely v reálnom čase. Softvér nad linkou drží širší kontext: čo sa vyrába, z akého materiálu, podľa akej verzie procesu a s akým výsledkom.
Medzinárodný rámec ISA-95 tento širší obraz rozdeľuje podľa aktivít a rozhraní. Jeho časť 2 sa výslovne venuje rozhraniu medzi úrovňou výrobných operácií a podnikovými systémami. Praktický význam je jednoduchý: výrobná linka nemá priamo riešiť všetko, čo patrí do ERP, a ERP nemá riadiť pohyb valca alebo robota v reálnom čase.
Päť vrstiev výrobného systému
Pre návrh a koordináciu projektu je užitočné rozdeliť softvérovo riadenú výrobu do piatich vrstiev. Nejde o novú normu. Je to praktická mapa, ktorá pomáha prideliť zodpovednosť a odhaliť chýbajúce rozhrania skôr, než sa linka dostane do commissioning fázy.
Každá vrstva môže mať iného dodávateľa. Projektový problém preto často nie je v jednej disciplíne, ale medzi dvoma pracovnými balíkmi. Mechanický tím očakáva konkrétny spôsob montáže snímača, elektro tím dostane inú revíziu dokumentácie a programátor pri oživovaní zistí, že signál nedokáže rozlíšiť dva prevádzkové stavy. Každá časť môže byť formálne dokončená, no systém ako celok ešte nie je pripravený.
Mechanika a proces určujú, čo je fyzicky možné
Mechanická vrstva definuje geometriu pracoviska, pohyb materiálu, prístup k dielu a fyzikálne podmienky procesu. Zahŕňa rámy, krytovanie, dopravníky, zdvihy, prípravky, uchopovače, pneumatické okruhy aj mechanické dorazy. Pri procesných technológiách sem patria aj potrubia, ventily, dávkovanie alebo tepelné podmienky.
Softvér potrebuje od mechaniky jednoznačný stav. Nestačí vedieť, že prípravok je „asi zatvorený“. Riadenie musí dostať spoľahlivú informáciu, že diel je založený, upnutie dosiahlo požadovanú polohu a pracovný priestor je pripravený. Ak konštrukcia umožňuje viac fyzických stavov, než dokáže snímanie rozlíšiť, vzniká skrytá integračná chyba.
Typický príklad je dopravníkový uzol. Mechanicky môže preniesť paletu z jednej vetvy na druhú. Riadenie však potrebuje poznať identitu palety, obsadenosť nasledujúcej zóny, povolený smer, stav dorazu a reakciu pri nedokončenom presune. Nadradený systém navyše očakáva potvrdenie, že konkrétny výrobok prešiel správnou cestou.
Pre projekt to znamená, že mechanická dokumentácia nemá obsahovať iba rozmery a materiály. Musí byť čitateľná aj z pohľadu snímania, kabeláže, servisu a bezpečnej údržby. Pri prestavbe linky kvôli novému produktu sa tento princíp ešte zosilňuje. Ako ukazuje článok o elektrifikácii automotive výroby, zmena produktu zasahuje pracoviská, testovanie, intralogistiku aj dátovú stopu naraz.
Elektro vrstva prenáša energiu aj význam
Elektroinštalácia prepája fyzické zariadenia s riadiacim systémom. Zahŕňa napájanie, istenie, rozvádzače, frekvenčné meniče, servopohony, remote I/O, snímače, ventily, bezpečnostné prvky, priemyselné siete a kabeláž. Každý vodič alebo sieťový telegram nesie technickú funkciu, ktorá musí byť dohľadateľná v dokumentácii.
Kvalita elektro vrstvy sa ukáže pri oživovaní a údržbe. Správne označený kábel, rezervovaná trasa, oddelenie výkonových a signálových vedení či dostupný merací bod skracujú hľadanie príčiny. Naopak, nejednotné označenie alebo nezdokumentovaná zmena vytvára rozdiel medzi skutočným zariadením a jeho digitálnym opisom.
Pre softvér je najdôležitejšia jednoznačnosť I/O. Snímač nemá byť v programe iba anonymný bit. Potrebuje názov, fyzické umiestnenie, normálny stav, bezpečný stav, spôsob diagnostiky a väzbu na technologickú funkciu. Rovnaké pravidlo platí pre akčné členy. Povely musia rešpektovať podmienky, za ktorých je pohyb dovolený, a riadenie musí vedieť potvrdiť výsledok.
Priemyselná elektroinštalácia preto nie je oddelená montážna fáza medzi mechanikou a programovaním. Je to fyzické rozhranie celého systému. Ak projekt potrebuje externý tím, treba vopred určiť, či preberá iba kapacitu, alebo zverenú časť diela vrátane dokumentácie, kontroly a akceptácie. Rozdiel vysvetľuje článok Externý elektro tím vs. zverená časť diela.
Riadenie, bezpečnosť a robotika musia zdieľať stavový model
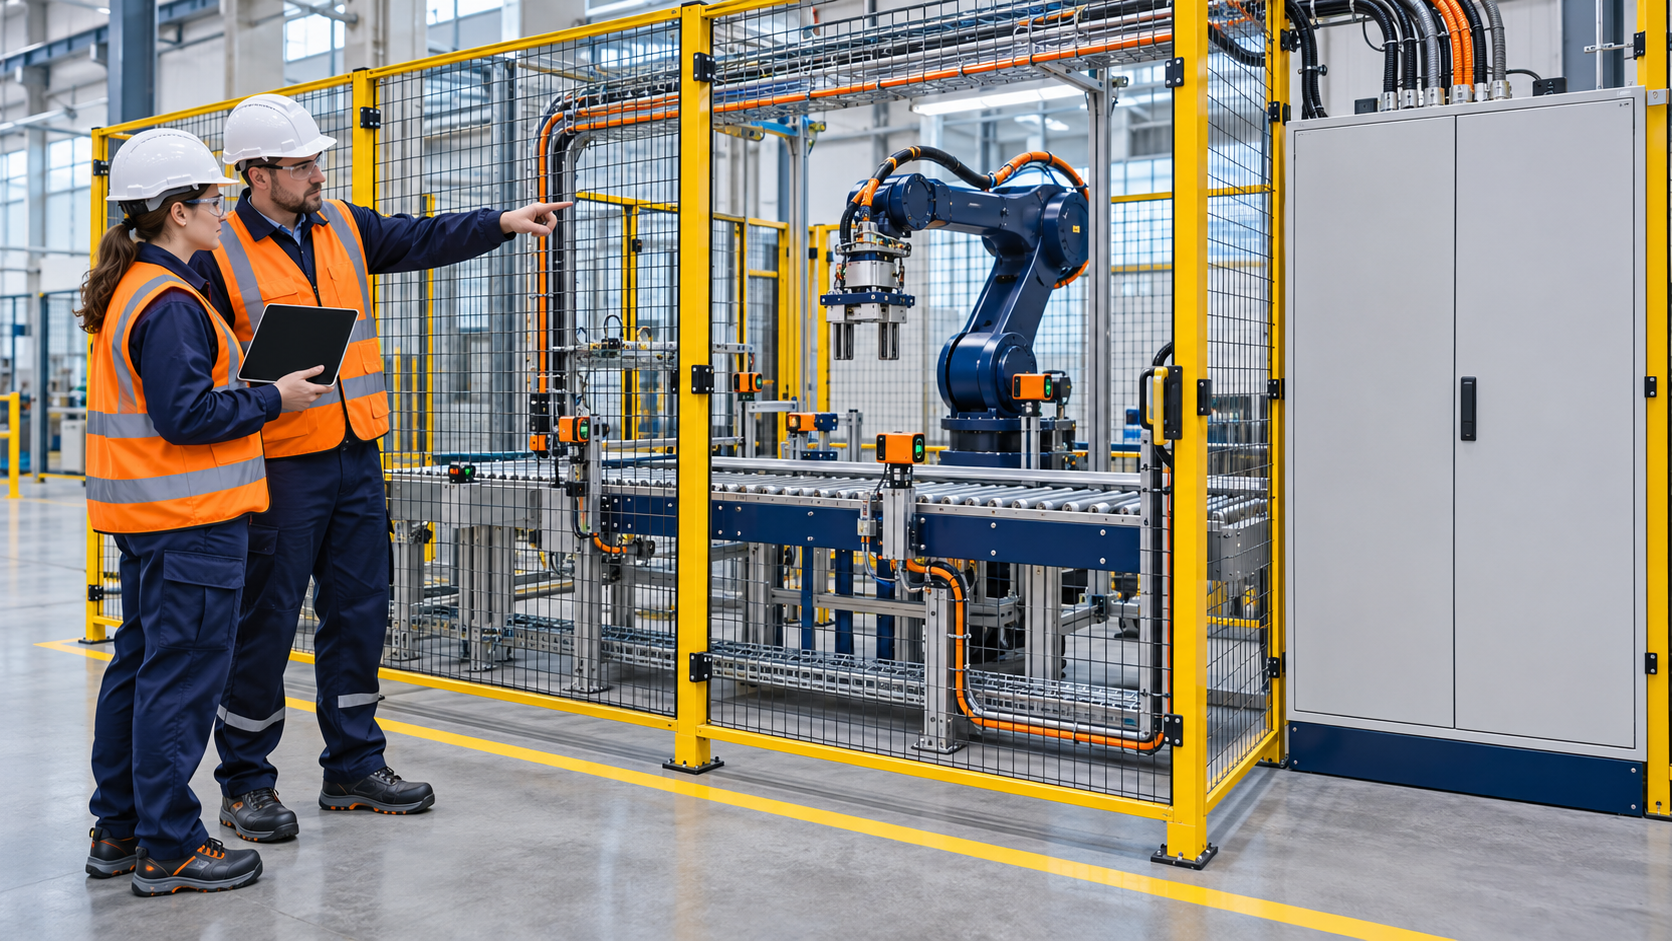
PLC spracúva sekvencie, interlocky, časovanie a reakcie na poruchy. HMI sprístupňuje stav operátorovi. Safety PLC alebo bezpečnostné relé vyhodnocujú podmienky, ktoré chránia ľudí a zariadenie. Robotický kontrolér plánuje dráhy, zóny a nástroje. Tieto systémy pracujú rozdielne, no musia sa zhodnúť na tom, v akom stave je pracovisko.
Najslabším miestom býva handshake medzi zariadeniami. Jedna strana odošle „ready“, druhá očakáva „cycle start“, no nie je jasné, kedy sa povel zruší, čo sa stane po strate komunikácie alebo kto obnoví cyklus po otvorení dverí. Funkcia môže pri prvom teste prejsť. Porucha sa ukáže až pri reštarte, prázdnej palete alebo oneskorenom potvrdení.
Dobré rozhranie preto neobsahuje iba zoznam bitov. Obsahuje stavový diagram, časové podmienky, chybové kódy, pravidlá resetu a definíciu bezpečného stavu. Robotická bunka musí navyše riešiť obsadenie zón, správny nástroj, kalibráciu, polohu dielu, povolenie pohybu a odovzdanie výsledku.
Softvérové riadenie pomáha meniť varianty bez mechanickej prestavby všade tam, kde to fyzický systém umožňuje. Receptúra môže zvoliť program robota, parametre pohonu alebo kontrolný plán. Receptúra však musí mať verziu, platnosť a väzbu na produkt. Inak sa flexibilita mení na riziko, že linka vykoná správny pohyb pre nesprávny variant.
Prevádzkový softvér dáva výrobe kontext
Prevádzkový softvér prepája jednotlivé cykly s výrobnou objednávkou, identitou materiálu a kvalitatívnym výsledkom. SCADA zobrazuje a historizuje procesné údaje. MES alebo širší systém manufacturing operations management koordinuje výrobné operácie. Traceability systém uchováva pôvod materiálu, použitú receptúru, výsledky testov a časové udalosti.
ISA-95 oddeľuje úroveň výrobných operácií od podnikovej úrovne. Toto rozdelenie chráni riadenie v reálnom čase pred obchodnou logikou, ktorá má iný rytmus. ERP môže vytvoriť objednávku a očakávať výsledok. Nemá však priamo rozhodovať, či sa môže otvoriť ventil alebo spustiť robotický cyklus.
Výmena údajov potrebuje spoločný význam. OPC UA poskytuje platformovo nezávislú architektúru, informačné modelovanie, čítanie a zápis, udalosti, metódy aj bezpečnostné mechanizmy. Fungovať môže od mikrokontroléra a PLC až po serverové prostredie. To z neho robí silný nástroj interoperability.
Protokol však nevyrieši nejasný model. Hodnota „1“ môže znamenať pripravenosť, chybu alebo potvrdenie podľa toho, kto ju vytvoril. Dátový bod preto potrebuje názov, jednotku, kvalitu, časovú značku, zdroj, kontext produktu a pravidlo životného cyklu. Až potom sa z dát stáva informácia, ktorú možno bezpečne použiť v reportingu, údržbe alebo optimalizácii.
Na ktorých rozhraniach integrácia najčastejšie zlyháva?
Integrácia zlyháva tam, kde dve disciplíny používajú rovnaké slovo pre odlišný stav alebo kde žiadna strana nevlastní výsledok. Problém sa potom javí ako chyba softvéru, snímača alebo mechaniky podľa toho, kto ho práve diagnostikuje.
Prvým kontrolným bodom je vlastníctvo. Každý signál, alarm, receptúra a dátový tok potrebuje autora, odberateľa a osobu zodpovednú za akceptáciu. Druhým bodom je verzia. Mechanický výkres, elektro schéma, PLC projekt, robotický program a dátové rozhranie musia odkazovať na kompatibilné revízie.
Tretím bodom je čas. Riadenie v milisekundách nemôže čakať na podnikový systém bez definovaného fallbacku. Záznam kvality zase potrebuje spoľahlivú časovú značku. Ak rôzne zariadenia používajú nepresný alebo nesynchronizovaný čas, rekonštrukcia udalostí po poruche sa komplikuje.
Štvrtým bodom je chyba. Rozhranie nie je hotové, kým je opísaný iba normálny tok. Treba vedieť, čo sa stane pri výpadku snímača, strate dátového spojenia, nesprávnom variante, otvorení bezpečnostného okruhu alebo reštarte jedného systému bez ostatných.
Ako viesť integráciu od požiadavky po akceptáciu
Integračný postup musí vzniknúť pred montážou. Neskoré riešenie rozhraní presúva rozhodnutia do commissioning fázy, keď sú zmeny drahšie a harmonogram už nemá rezervu. Praktický postup má šesť krokov.
1. Definujte výrobný výsledok
Začnite produktom a procesom, nie zoznamom komponentov. Čo musí pracovisko vyrobiť alebo overiť? Aké varianty, tolerancie, takty a kvalitatívne podmienky platia? Ktorý výsledok sa považuje za dobrý diel a ktorý za nezhodu?
2. Rozdeľte systém na funkčné celky
Každý celok potrebuje hranicu, vstupy, výstupy a vlastníka. Funkčný celok nemusí kopírovať dodávateľské balíky. Jeden dopravníkový uzol môže zasahovať mechaniku, elektro, PLC aj traceability. Hranice majú sledovať funkciu, nie iba fakturáciu.
3. Vytvorte maticu rozhraní
Matica rozhraní spája dvojice systémov a pomenúva prenášanú informáciu. Pri každom riadku uveďte smer, význam, časovanie, bezpečný stav, diagnostiku a akceptačný test. Takáto matica je užitočnejšia než izolovaný zoznam signálov, pretože ukazuje účel komunikácie.
4. Zjednoťte identifikáciu a verzie
Názvy zariadení, káblov, I/O, robotických programov, receptúr a produktov musia tvoriť jeden systém označenia. Zmena na pracovisku sa musí premietnuť do dokumentácie a softvérových projektov. Bez riadenia verzií nemožno spoľahlivo potvrdiť, čo bolo otestované.
5. Testujte po vrstvách aj naprieč systémom
Najprv overte mechanický pohyb a zapojenie. Potom jednotlivé sekvencie, bezpečnostné funkcie a robotické úlohy. Následne prejdite celý výrobný tok s reálnou identitou produktu a dátovým záznamom. Test musí obsahovať aj hraničné stavy, prerušenie cyklu, reštart a obnovu po poruche.
6. Akceptujte funkciu aj dôkaz
Akceptácia nemá skončiť vetou „linka beží“. Potrebujete potvrdiť kvalitu výstupu, reakcie na chybu, bezpečné stavy, diagnostiku, dokumentáciu, zálohy, používateľské oprávnenia a správnosť dát. Výsledkom má byť systém, ktorý možno prevádzkovať a udržiavať, nie iba predviesť.
Ktoré podklady musia hovoriť rovnakým jazykom?
Integračná dokumentácia musí opisovať jeden skutočný systém z viacerých odborných pohľadov. Mechanický výkres, elektro schéma, zoznam I/O, funkčný opis, bezpečnostný koncept, PLC projekt a dátové rozhranie nemôžu byť samostatné ostrovy. Zmena v jednom podklade má vyvolať kontrolu všetkých závislých častí.
Základom je funkčný opis. Ten vysvetľuje, čo pracovisko robí, v akom poradí, za akých podmienok a ako reaguje na chybu. Nemá byť prepisom PLC programu. Má byť zrozumiteľný pre mechanika, elektrikára, programátora, technológa aj človeka, ktorý bude systém preberať.
Riadenie zmien je rovnako podstatné ako prvá verzia. Priemyselný projekt sa vyvíja: zmení sa typ snímača, poloha rozvádzača, robotický nástroj alebo formát dát. Každá zmena potrebuje dôvod, autora, dotknuté dokumenty a potvrdenie, že bola prenesená do skutočného zariadenia. Ručná poznámka v jednej kópii výkresu nie je riadená zmena.
Prevádzka musí dostať dokumentáciu v stave as-built. To znamená stav zodpovedajúci reálne odovzdanému zariadeniu, nie pôvodnej ponuke. Súčasťou odovzdania majú byť aj zálohy programov, parametre pohonov, zoznam používateľov, certifikáty potrebné pre komunikáciu a postup obnovy. Bez týchto podkladov sa prvý servisný zásah začína zisťovaním, čo na linke vlastne beží.
Čo má overiť FAT, SAT a nábeh výroby?
Factory Acceptance Test overuje systém pred odoslaním alebo pred finálnou montážou u zákazníka. Site Acceptance Test potvrdzuje funkciu po inštalácii v cieľovom prostredí. Nábeh výroby následne ukáže, či systém zvláda reálny materiál, ľudí, takt a prevádzkové odchýlky. Tieto fázy sa dopĺňajú; jedna nenahrádza ostatné.
FAT má zachytiť čo najviac problémov v prostredí, kde je úprava dostupnejšia. Testuje sekvencie, HMI, alarmy, bezpečnostné funkcie, robotické programy, receptúry a dátové rozhrania. Ak chýba finálna nadradená platforma, jej správanie sa má simulovať dohodnutým spôsobom. Simulácia však musí byť zaznamenaná ako limit testu.
SAT preveruje podmienky, ktoré sa vo výrobnej hale nedali úplne napodobniť: finálne napájanie, siete, dĺžky trás, okolité stroje, skutočné bezpečnostné hranice a komunikáciu s podnikovými systémami. Kontroluje sa aj to, či montáž alebo transport nezmenili kalibráciu a nastavenie.
Nábeh výroby nie je iba predĺžený SAT. Pracuje s opakovanosťou a variabilitou. Jeden dobrý cyklus nepotvrdzuje stabilitu pri rôznych variantoch, výmene zmeny alebo zásahu údržby. Akceptačné kritériá majú preto pomenovať obdobie, počet skúšaných variantov, prípustné odchýlky a spôsob evidencie chýb. Konkrétne hodnoty závisia od procesu a musia byť potvrdené v projektovej dokumentácii.
Každá nájdená chyba potrebuje klasifikáciu. Inak sa zoznam pripomienok mení na zmes bezpečnostných rizík, funkčných nedostatkov a kozmetických úprav bez poradia. Pred odovzdaním musí byť jasné, ktoré body blokujú prevádzku, ktoré majú dohodnutý termín odstránenia a ktoré klient vedome akceptoval.
Bezpečnosť stroja a OT patrí do návrhu, nie na koniec
Bezpečnosť stroja rieši ochranu ľudí pred fyzickým rizikom. OT bezpečnosť rieši ochranu riadiacich a prevádzkových technológií pred neoprávneným zásahom, stratou integrity alebo nedostupnosťou. V softvérovo riadenej výrobe sa tieto oblasti stretávajú, pretože zmena programu, siete alebo používateľského prístupu môže mať fyzický dôsledok.
NIST SP 800-82 Rev. 3 pokrýva PLC, SCADA, DCS a ďalšie OT systémy. Pri návrhu preto treba riešiť segmentáciu, vzdialený prístup, účty, zálohy, aktualizácie, logovanie aj obnovu. Kancelársky postup automatickej aktualizácie nemusí byť vhodný pre linku, ktorá má definované servisné okno a validovanú konfiguráciu.
Európska komisia uvádza, že nové nariadenie EÚ 2023/1230 o strojových zariadeniach sa bude povinne uplatňovať od 20. januára 2027. Zahŕňa aj bezpečnostné funkcie založené na AI a kybernetickú bezpečnosť softvérových dát relevantných pre zhodu a bezpečnostných riadiacich systémov. Do tohto dátumu zostáva pre stroje uvádzané na trh základom smernica 2006/42/ES.
Praktický záver je jasný: bezpečnostné a komunikačné hranice treba navrhnúť spolu s funkčnou architektúrou. Dodatočne vložený firewall nevyrieši spoločný administrátorský účet, neznámy pôvod programu alebo chýbajúcu zálohu robotického kontroléra.
Ako spoznať, že je výrobný systém pripravený
Pripravenosť sa dá overiť sériou konkrétnych otázok. Odpoveď „áno“ musí mať dôkaz v dokumentácii alebo teste.
- Má každý funkčný celok vlastníka a potvrdenú hranicu zodpovednosti?
- Sedia fyzické označenia s elektro dokumentáciou, PLC projektom a HMI?
- Je pre každý handshake opísaný normálny tok, timeout, chyba a reset?
- Vie systém jednoznačne priradiť produkt, variant, receptúru a výsledok kontroly?
- Sú bezpečné stavy definované aj pri strate energie alebo komunikácie?
- Prešiel systém testom reštartu a obnovy bez ručnej improvizácie?
- Sú zálohy, verzie programov a prístupové oprávnenia odovzdané prevádzke?
- Obsahuje akceptácia aj chyby a hraničné stavy, nie iba jeden dobrý cyklus?
Ak na niektorú otázku chýba vlastník alebo dôkaz, nejde o administratívny detail. Je to otvorené integračné riziko. Najlacnejšie sa rieši v návrhu, stále zvládnuteľné počas FAT a najdrahšie po nábehu výroby.
Najčastejšie otázky
Je softvérovo riadená výroba to isté ako Industry 4.0?
Nie. Softvérovo riadená výroba opisuje konkrétny spôsob fungovania systému: fyzické operácie sa vykonávajú podľa digitálnych stavov, pravidiel a dát. Industry 4.0 je širší pojem, ktorý zahŕňa prepojenie, analytiku, digitálne modely a nové prevádzkové prístupy.
Potrebuje každá výrobná linka MES?
Nie. Potreba MES závisí od počtu pracovísk, variantov, požadovanej traceability a koordinácie výrobných operácií. Menší systém môže zvládnuť PLC, HMI a dobre navrhnutá databáza. Rozhodnutie má vychádzať z funkcie a dátového toku, nie z názvu platformy.
Vyrieši OPC UA všetky problémy s integráciou?
Nie. OPC UA štandardizuje komunikačné a informačné mechanizmy, ale nevytvorí správny význam dát za projektový tím. Stále treba definovať identifikátory, jednotky, kvalitu, časové značky, oprávnenia, certifikáty a reakciu pri výpadku komunikácie.
Kto má vlastniť integráciu celej linky?
Projekt potrebuje jedného systémového vlastníka, ktorý schvaľuje rozhrania a akceptáciu naprieč disciplínami. Jednotlivé časti môžu dodávať rôzne firmy. Zodpovednosť za celkový stav, verzie a riešenie konfliktov však nesmie zostať rozdelená medzi všetkých a zároveň nikoho.
Kedy sa má pripraviť matica rozhraní?
Prvá verzia má vzniknúť počas funkčného návrhu, ešte pred detailnou elektro dokumentáciou a programovaním. Počas projektu sa aktualizuje podľa revízií. Ak sa začne tvoriť až pri oživovaní, iba spätne dokumentuje rozhodnutia, ktoré už vznikli pod časovým tlakom.
Čo treba odovzdať spolu s hotovou linkou?
Okrem fyzického zariadenia treba odovzdať aktuálnu mechanickú a elektro dokumentáciu, zálohy PLC, HMI a robotov, zoznam verzií, parametre a receptúry, prístupové pravidlá, bezpečnostné podklady, protokoly testov a postup obnovy po poruche.
Fungujúci celok vzniká na rozhraniach
Softvérovo riadená výroba nezačína výberom platformy. Začína presnou definíciou procesu, fyzických podmienok a zodpovedností. Mechanika musí vytvoriť merateľný stav. Elektro ho musí spoľahlivo preniesť. Riadenie ho musí správne vyhodnotiť. Robotika musí rešpektovať zóny a variant. Prevádzkový softvér musí výsledok priradiť k správnemu produktu a uchovať ako dôkaz.
Ak pripravujete novú linku, prestavbu alebo doplnenie pracoviska, pošlite EMSR rozsah, dostupnú dokumentáciu, miesto a požadovaný termín. Po kontrole podkladov vieme posúdiť elektroinštalačnú a mechanickú časť, potrebné kapacity a rozhrania, ktoré treba pred realizáciou jednoznačne potvrdiť.